10 نمونه درب پارکینگ برش لیزری طرح هندسی
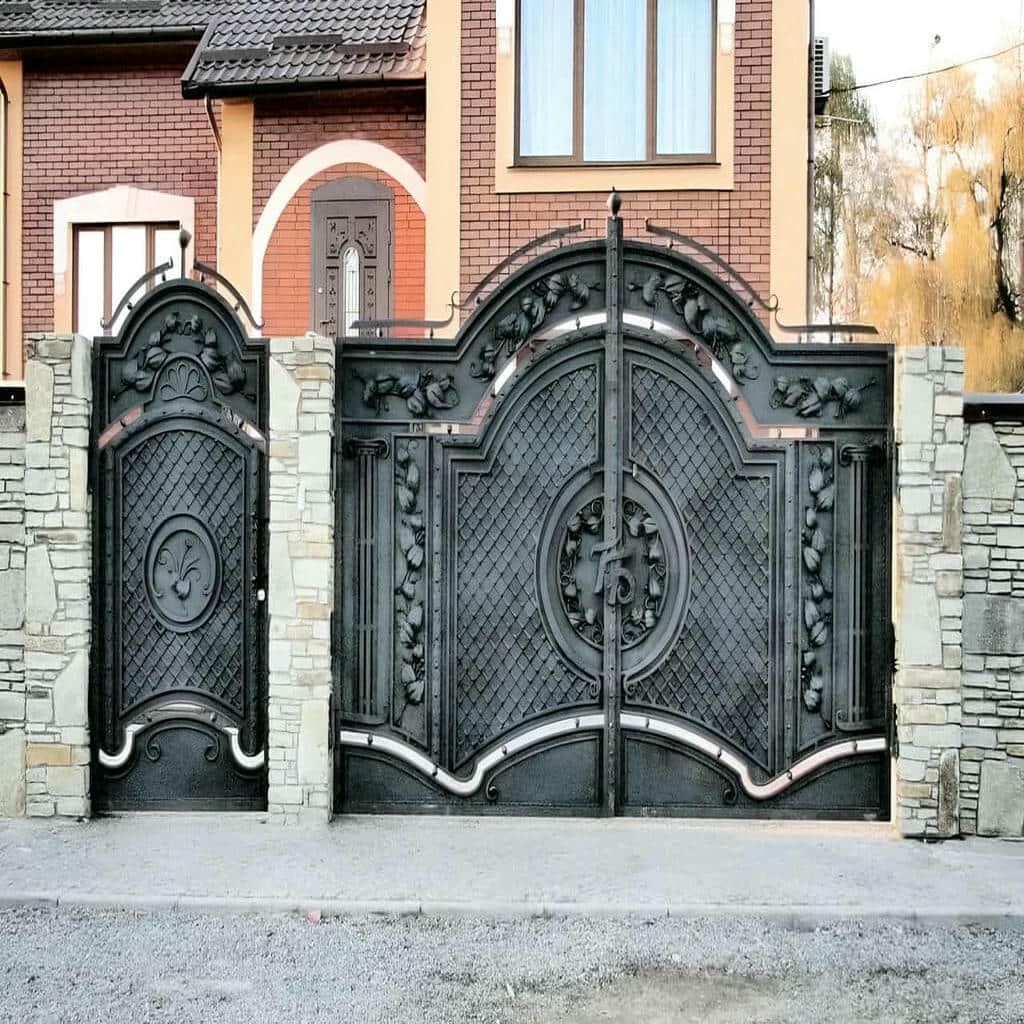
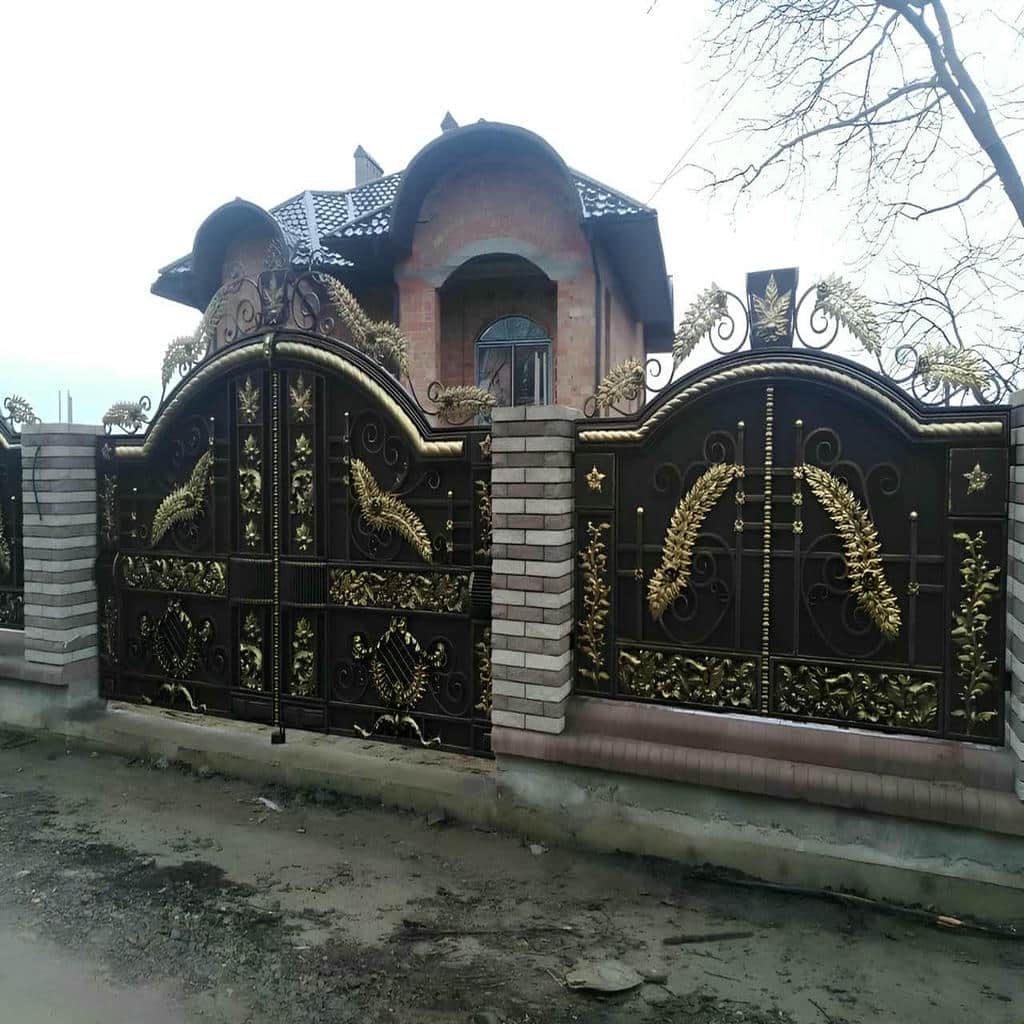
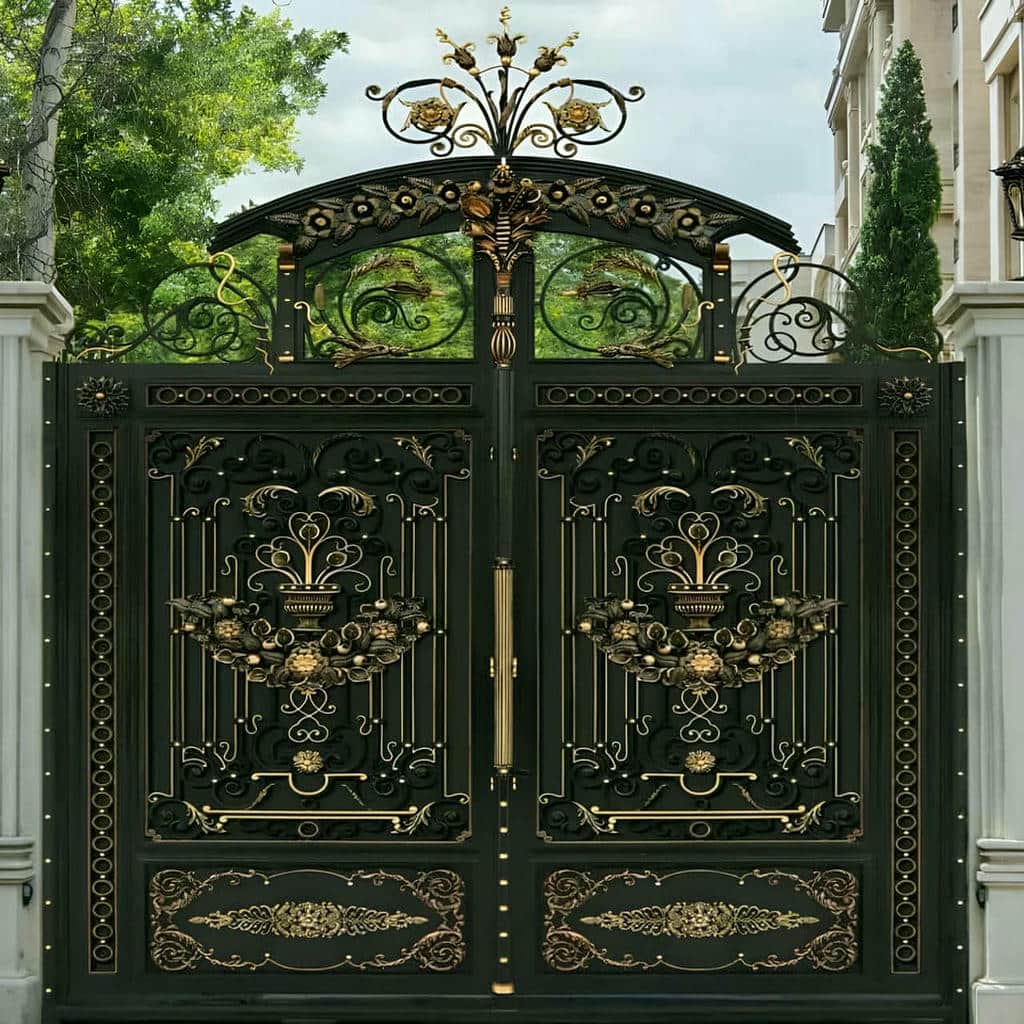
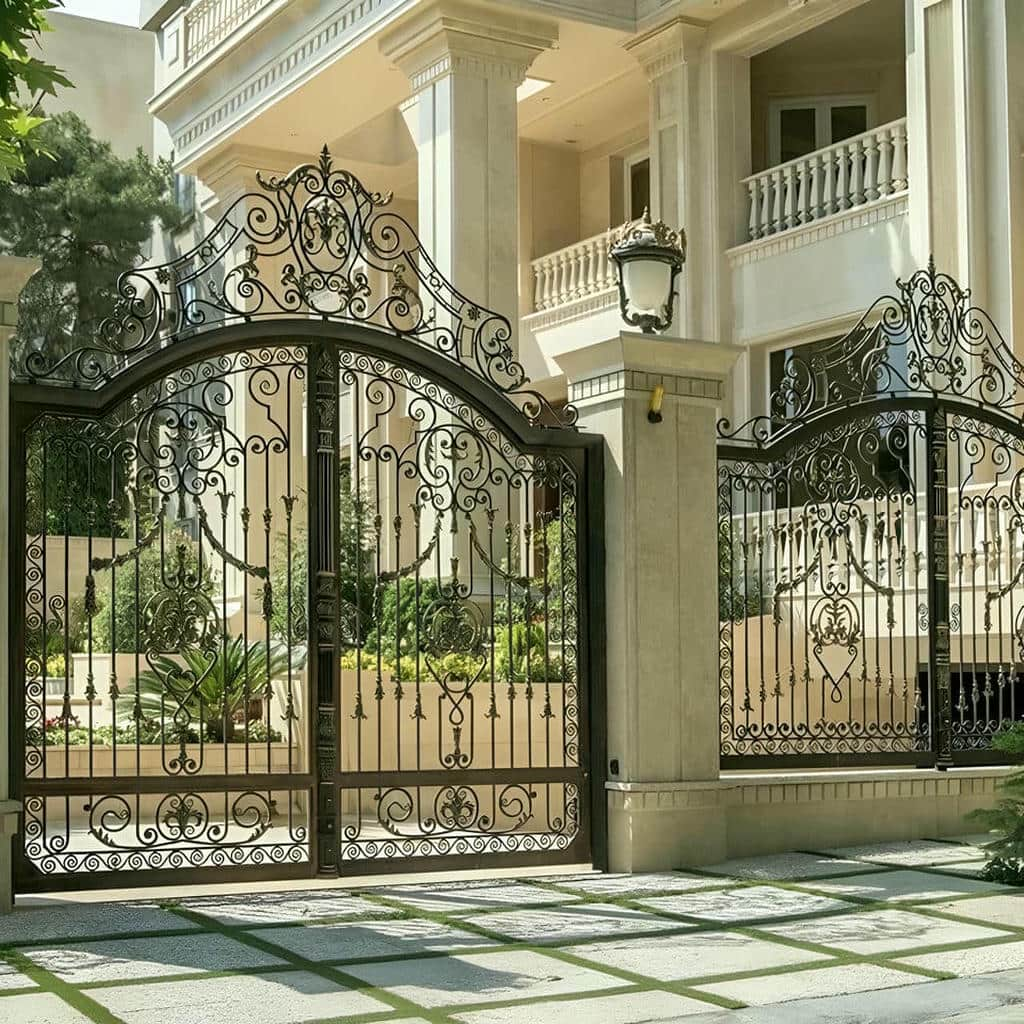

10 نمونه درب پارکینگ برش لیزری طرح هندسی با تنظیم درست ضخامت ورق, نسبت سطح باز و ساختار فریم می توانند جزئیات دقیق نقش را بدون افت صلبیت, لرزش پنل یا فشار اضافی بر یراق حفظ کنند. در این نوع درب, شکل هندسی فقط ظاهر نما را تعیین نمی کند؛ فاصله خطوط برش, اندازه حفره ها و پیوستگی بخش های فلزی باقی مانده مستقیماً بر مقاومت پنل در برابر خمش و باد اثر دارند. طرح های شبکه مربع, لوزی, مثلثی, شش ضلعی, خطوط شکسته, هندسه نامتقارن, الگوی تکرارشونده, ترکیب سطح بسته و باز, پنل چندبخشی و طرح هندسی سفارشی از نظر وزن, حریم دید, سطح بادخور و نیاز به مهاربندی رفتار متفاوتی دارند. درب پارکینگ برش لیزری طرح هندسی اگر بدون هماهگی میان فایل برش, فریم, نوع بازشو و محل یراق تولید شود, ممکن است در نوارهای باریک فلزی دچار ارتعاش یا تمرکز تنش شود. ضخامت ورق, کیفیت لبه برش, جوشکاری کنترل شده, پوشش ضدخوردگی, لولا یا شاسی و محل تجهیزات اتوماتیک باید پیش از تولید مشخص شوند. هزینه نیز به ابعاد, پیچیدگی الگو, مقدار برش, متریال, فریم, پوشش و تجهیزات وابسته است. حفاظ کاران می تواند پیش از ساخت, فایل طرح و مسیر انتقال نیرو را هم زمان بررسی کند تا ظاهر هندسی با دوام, نصب دقیق و نگهداری منطقی همراه باشد.
| موضوع | توضیح | نکته انتخاب |
|---|---|---|
| ضخامت ورق | ضخامت ورق بر صلبیت پنل اثر مستقیم دارد و هرچه سطح برش بیشتر شود, مقاومت بخش های باقی مانده باید با فریم و مهاربندی جبران شود. | ضخامت بر اساس ابعاد پنل و تراکم واقعی طرح هندسی انتخاب شود. |
| نسبت سطح باز | افزایش سطح باز فشار باد و وزن پنل را کاهش می دهد, اما نوارهای فلزی باریک تر می توانند در برابر لرزش حساس تر شوند. | درصد بازشو با حریم دید و استحکام مورد نیاز متعادل گردد. |
| فاصله برش از لبه | حاشیه فلزی کافی در اطراف ورق, محل اتصال پنل به فریم را تقویت می کند و از ایجاد ضعف نزدیک جوش جلوگیری می نماید. | نقش های اصلی با فاصله مناسب از لبه و یراق قرار گیرند. |
| فریم پیرامونی | فریم وزن پنل برش خورده و نیروهای حرکتی را تحمل می کند و صلبیت آن از تاب یا پیچش سطح بزرگ جلوگیری می کند. | مقطع فریم با وزن کامل درب و نوع بازشو هماهنگ شود. |
| مهاربندی | مهاربند طول آزاد پنل را کاهش می دهد و ارتعاش ناشی از حرکت یا باد را به اعضای مقاوم فریم منتقل می کند. | محل مهاربند طوری تعیین شود که با حفره های هندسی تداخل بصری نداشته باشد. |
| کیفیت برش | برش دقیق با لبه یکنواخت, آماده سازی سطح را آسان تر می کند و کیفیت پوشش را در اطراف خطوط هندسی افزایش می دهد. | لبه ها پیش از پوشش از نظر پلیسه و اثر حرارتی کنترل شوند. |
| جوش و مونتاژ | جوشکاری مرحله ای حرارت را در فریم توزیع می کند و احتمال موج دار شدن ورق یا تغییر هندسه پنل را کاهش می دهد. | اتصال پنل با توالی متقارن و کنترل مداوم تراز انجام شود. |
| نوع بازشو | در مدل لولایی بار به لولا و ستون منتقل می شود و در مدل کشویی شاسی, چرخ یا کالسکه وزن پنل را تحمل می کنند. | سیستم حرکت بر اساس وزن و فضای آزاد اطراف دهانه انتخاب گردد. |
| پوشش و نگهداری | پوشش مناسب لبه های متعدد برش و نقاط جوش را در برابر خوردگی محافظت می کند و سرویس یراق نیز لرزش سازه را کاهش می دهد. | لبه های طرح و پایین فریم در بازدیدهای دوره ای کنترل شوند. |
اطلاعات تماس


رفتار فنی نمونه های هندسی در درب پارکینگ برش لیزری
طرح هندسی زمانی از نظر اجرایی موفق است که فرم ظاهری با رفتار ورق پس از حذف بخش های مختلف هماهنگ باشد. الگوی مربع و لوزی معمولاً شبکه ای منظم ایجاد می کند و می توان مسیر نیرو را در آن ساده تر کنترل کرد. طرح مثلثی یا خطوط شکسته تغییرات بیشتری در جهت نوارهای فلزی دارد و به همین دلیل محل اتصال و عرض باقی مانده میان برش ها اهمیت پیدا می کند. الگوی شش ضلعی می تواند سطح باز نسبتاً یکنواختی ایجاد کند, در حالی که هندسه نامتقارن فشار و صلبیت را در همه نقاط به شکل یکسان توزیع نمی کند. در مدل های نیمه بسته, بخش هایی از پنل بدون برش باقی می مانند و همین مناطق می توانند برای اتصال یراق یا مهاربند مفید باشند. انتخاب نمونه باید بر پایه ابعاد, حریم, وزن و نوع حرکت انجام شود تا طرح فقط از نظر تصویر اولیه جذاب نباشد و در استفاده روزانه نیز پایدار بماند.
شبکه مربع و لوزی چگونه صلبیت پنل را حفظ می کنند
در الگوی مربع, تکرار منظم خطوط افقی و عمودی باعث می شود بخش های باقی مانده ورق ساختاری قابل پیش بینی داشته باشند. اگر عرض نوارها و فاصله حفره ها مناسب باشد, پنل می تواند بدون افزایش زیاد مهاربند مقاومت قابل قبولی داشته باشد. در طرح لوزی, نیروها در جهت های مورب نیز میان نوارها پخش می شوند و ظاهر پویاتری ایجاد می شود. با این حال گوشه های تیز حفره ها باید با کیفیت مناسب برش داده شوند تا تمرکز تنش یا ضعف پوشش در آن نقاط ایجاد نشود.
اندازه شبکه نیز روی عملکرد مؤثر است. حفره های بسیار بزرگ وزن را کم می کنند اما طول آزاد نوارهای باقی مانده را افزایش می دهند, در حالی که شبکه بسیار ریز تعداد لبه های برش را بیشتر می کند. در فایل نهایی باید محل فریم میانی, قفل, براکت یا دستگیره نیز دیده شود. اگر عضو مقاوم پشت بخش باز قرار گیرد ممکن است از روبه رو مشخص باشد. هماهنگی نقشه سازه با شبکه هندسی اجازه می دهد تقویت ها در امتداد خطوط طرح قرار گیرند و نمای نهایی تمیز باقی بماند.
الگوی مثلثی و خطوط شکسته چه اثری بر توزیع نیرو دارند
طرح مثلثی از نظر بصری تیزتر و متحرک تر است و می تواند سطح درب را از حالت یکنواخت خارج کند. از نظر فنی, اتصال خطوط در زوایای مختلف باعث می شود عرض بخش های باقی مانده در بعضی نقاط کمتر شود. اگر چند رأس نزدیک یکدیگر قرار گیرند, ممکن است یک ناحیه حساس ایجاد شود که هنگام جابه جایی پنل یا جوشکاری مستعد تغییر شکل باشد. برای جلوگیری از این وضعیت, فاصله رأس ها و حداقل عرض نوار فلزی باید پیش از برش کنترل شود.
خطوط شکسته نیز می توانند به صورت افقی, عمودی یا مورب روی پنل حرکت کنند. اگر الگو در تمام سطح ادامه پیدا کند, بهتر است محل تغییر جهت ها با نقاط مهاربندی هماهنگ باشد. در پنل بزرگ, یک نوار بلند و باریک که چند بار تغییر جهت می دهد می تواند هنگام حرکت لرزش داشته باشد. تقسیم طرح به نواحی و استفاده از فریم های داخلی پنهان باعث می شود طول آزاد کاهش یابد. نتیجه آن است که ظاهر پیچیده هندسی بدون ایجاد سطح انعطاف پذیر و پرصدا اجرا می شود.
هندسه نامتقارن و طرح سفارشی چگونه کنترل می شوند
در طرح نامتقارن, سطح باز در یک سمت ممکن است بیشتر از سمت دیگر باشد و همین موضوع توزیع وزن و صلبیت را تغییر می دهد. اگر پنل روی لنگه لولایی نصب شود, قرار گرفتن بخش سنگین تر دور از محور می تواند گشتاور بیشتری ایجاد کند. در مدل کشویی نیز توزیع نامتعادل وزن ممکن است نیاز به بررسی محل چرخ ها و مهاربندی داشته باشد. فایل سفارشی باید پیش از تولید فقط از نظر زیبایی تأیید نشود و مسیر بار نیز در آن بررسی گردد.
برای کنترل طرح سفارشی می توان نواحی سازه ای مشخصی تعریف کرد که در آن ها برش محدودتر باشد. این بخش ها محل مناسبی برای اتصال قفل, جک, دستگیره, مهاربند یا شاسی هستند. همچنین بهتر است تغییر ناگهانی از سطح کاملاً بسته به شبکه بسیار باز با یک ناحیه انتقالی انجام شود تا خط ضعف ممتد ایجاد نشود. این روش اجازه می دهد آزادی طراحی حفظ شود, اما ورق پس از برش همچنان رفتار قابل کنترل داشته باشد و نیاز به تقویت های نامنظم کاهش پیدا کند.
- عرض نوارهای باقی مانده در شبکه های هندسی کنترل شود.
- گوشه های تیز طرح از نظر کیفیت برش و پوشش بررسی گردند.
- تراکم سطح باز با وزن و حریم مورد نیاز هماهنگ شود.
- محل یراق از ابتدا در فایل طرح مشخص گردد.
- طرح نامتقارن همراه با توزیع وزن پنل بررسی شود.

ورق فریم و جوش چگونه دقت طرح لیزری را حفظ می کنند
دقت برش تنها زمانی در محصول نهایی دیده می شود که ورق و فریم پس از مونتاژ شکل خود را حفظ کنند. پنل بزرگ در صورت انتخاب ضخامت نامتناسب می تواند میان اعضای فریم موج ایجاد کند و همین موج خطوط هندسی را از زاویه دید منحرف نشان می دهد. فریم باید پیش از نصب پنل کاملاً گونیا و تراز باشد و مهاربندی آن بدون ایجاد سایه نامطلوب پشت حفره ها طراحی شود. جوشکاری مستقیم و طولانی روی یک سمت ورق می تواند انقباض حرارتی ایجاد کند, بنابراین اتصال ها به صورت کوتاه و متقارن انجام می شوند. کیفیت لبه برش نیز برای پوشش اهمیت دارد, زیرا تعداد زیاد حفره های هندسی سطح لبه قابل توجهی ایجاد می کند. آماده سازی دقیق, پوشش یکنواخت و محافظت نقاط جوش باعث می شوند ظاهر هندسی در کنار دوام فنی حفظ شود.
ضخامت ورق چگونه با ابعاد حفره ها هماهنگ می شود
ضخامت ورق باید با اندازه پنل, درصد سطح باز و فاصله تکیه گاه ها هماهنگ باشد. اگر حفره ها بزرگ باشند, بخش های باقی مانده طول آزاد بیشتری دارند و ممکن است به ضخامت بالاتر یا مهاربندی نزدیک تر نیاز پیدا کنند. در مقابل, افزایش ضخامت بدون محاسبه وزن را زیاد می کند و فشار بیشتری به لولا, چرخ یا موتور وارد خواهد کرد. هدف طراحی رسیدن به صلبیت کافی با وزن منطقی است, نه صرفاً استفاده از ورق سنگین تر.
در یک پنل بزرگ می توان به جای افزایش بیش از حد ضخامت, سطح را با فریم داخلی به چند بخش تقسیم کرد. این تقسیم باید با خطوط هندسی هم جهت باشد تا از روبه رو به عنوان بخشی از طراحی دیده شود. در مدل هایی که شبکه ریز دارند, تعداد زیاد حفره ها نیز باید در ارزیابی رفتار ورق لحاظ شود. بررسی فایل برش همراه با نقشه فریم امکان انتخاب متریال دقیق تری ایجاد می کند و از تصمیم گیری صرفاً بر اساس ظاهر جلوگیری خواهد کرد.
فریم و مهاربندی چگونه از لرزش طرح جلوگیری می کنند
فریم پیرامونی پنل را در چهارچوب مشخص نگه می دارد, اما در ابعاد بزرگ ممکن است این فریم به تنهایی برای محدود کردن لرزش کافی نباشد. مهاربندهای افقی, عمودی یا مورب می توانند طول آزاد پنل را کاهش دهند و نیروی باد یا حرکت را به شاسی منتقل کنند. مهم است که این اعضا پشت بخش های بسته یا خطوط ضخیم طرح قرار گیرند تا از میان حفره های لیزری دیده نشوند و ظاهر نما را مختل نکنند.
در مدل دو لنگه, مهاربندی باید بار را به سمت محور لولا هدایت کند و در مدل کشویی, اتصال آن به شاسی پایین اهمیت بیشتری دارد. اگر مهاربند فقط برای پوشاندن یک ناحیه ضعیف اضافه شود و به عضو اصلی متصل نباشد, اثر سازه ای محدودی خواهد داشت. طراحی بهتر مسیر نیرو را از ابتدا مشخص می کند. با این روش پنل هنگام بسته شدن ضربه نمی زند, در باد صدای اضافی تولید نمی کند و اتصال آن به فریم در طول زمان پایدارتر باقی می ماند.
جوشکاری مرحله ای چگونه مانع موج دار شدن ورق می شود
حرارت جوش باعث انبساط و سپس جمع شدگی فلز می شود و اگر این فرایند در یک سمت متمرکز باشد, ورق به همان سمت کشیده خواهد شد. برای پنل برش لیزری این مسئله مهم تر است, زیرا برخی بخش ها پس از برش باریک تر و حساس تر شده اند. پنل ابتدا در نقاط مختلف مهار می شود و سپس جوش های کوتاه با فاصله و ترتیب متقارن اجرا می شوند. پس از هر مرحله, سطح و گونیا بودن قاب کنترل می گردد.
در برخی طراحی ها می توان بخشی از اتصال را با روش مکانیکی انجام داد تا میزان حرارت مستقیم روی ورق کاهش یابد. انتخاب روش به ساختار فریم و ظاهر پشت درب بستگی دارد. پس از پایان مونتاژ, زبری جوش ها و آثار احتمالی باید بدون آسیب به پنل اصلاح شوند. کنترل مرحله ای مهم است, زیرا اصلاح موج بعد از تکمیل پوشش دشوارتر خواهد بود. کیفیت مونتاژ باید به اندازه دقت دستگاه لیزر مورد توجه قرار گیرد.
- ضخامت ورق همراه با سطح باز طرح ارزیابی شود.
- فریم داخلی با خطوط هندسی هماهنگ طراحی گردد.
- مهاربندها به اعضای اصلی شاسی متصل شوند.
- جوشکاری با توالی متقارن انجام شود.
- تراز و گونیا بودن قاب در چند مرحله کنترل گردد.
اندازه گیری نصب و انتخاب بازشو برای درب طرح هندسی
ابعاد واقعی پنل لیزری پس از مشخص شدن دهانه, نوع فریم و سیستم حرکت تعیین می شوند. اگر فایل طرح زودتر از اندازه گیری نهایی شود, ممکن است بخشی از هندسه زیر فریم, قفل یا ستون قرار گیرد و تقارن مورد انتظار از بین برود. عرض و ارتفاع دهانه باید در چند نقطه اندازه گیری شوند و شیب کف نیز در مدل لولایی بررسی گردد. برای سیستم کشویی, فضای جانبی, تراز مسیر و محل شاسی اهمیت دارد. در مدل دو لنگه, خط مرکزی باید با تقسیم هندسی طرح هماهنگ شود تا دو پنل در حالت بسته تصویر منظم ایجاد کنند. محل موتور, جک, قفل و راهنما نیز پیش از برش مشخص می شود تا بخش مقاوم کافی برای اتصال باقی بماند. نصب استاندارد ابتدا سازه را از نظر مکانیکی تنظیم می کند و سپس تجهیزات اتوماتیک روی فریم سالم راه اندازی می شوند.
اندازه گیری دهانه چگونه تقارن طرح هندسی را حفظ می کند
عرض دهانه در قسمت پایین, میانی و بالا اندازه گیری می شود تا اختلاف احتمالی ستون ها مشخص گردد. ارتفاع نیز از کف نهایی ثبت می شود و اگر کف هنوز تکمیل نشده باشد, تراز نهایی باید در محاسبات لحاظ شود. پس از تعیین فاصله های نصب و مقطع فریم, اندازه واقعی پنل استخراج خواهد شد. طرح هندسی باید بر اساس همین اندازه نهایی مقیاس شود تا حاشیه اطراف در همه سمت ها یکنواخت باقی بماند.
در طرح هایی با محور تقارن, حتی اختلاف کوچک در محل مرکز می تواند بعد از نصب قابل مشاهده باشد. مدل دو لنگه نیز به فاصله میان دو قاب نیاز دارد و این فاصله باید در فایل لحاظ شود. بهتر است خطوط اصلی طرح به صورت کنترل شده در دو طرف ادامه پیدا کنند و قفل مرکزی نیز در نقطه ای قرار گیرد که هندسه را بر هم نزند. اندازه گیری دقیق از اصلاح فایل یا بریدن بخش های طرح پس از تولید جلوگیری می کند.
بازشوی دو لنگه چه اثری بر تقسیم پنل دارد
در سیستم دو لنگه, طرح هندسی روی دو قاب مستقل اجرا می شود و هر قاب وزن و یراق جداگانه دارد. اگر نقش قرار است یک تصویر پیوسته بسازد, فاصله مرکزی و ضخامت فریم دو طرف باید در طراحی لحاظ شوند. بخش های بسیار باز نزدیک محور یا قفل می توانند محل اتصال را ضعیف کنند, بنابراین معمولاً در این نواحی سطح فلزی بیشتری باقی می ماند. عرض هر لنگه نیز روی گشتاور وارد بر لولا اثر دارد.
پیش از نصب جک, دو لنگه باید در حالت دستی بدون گیر حرکت کنند و در خط مرکزی هم سطح باشند. براکت جک روی فریم اصلی قرار می گیرد و پنل لیزری نباید مستقیماً نیروی بازوی جک را تحمل کند. استاپ و قفل نیز روی نقاط مقاوم نصب می شوند. اگر طرح بسیار نامتقارن باشد, وزن هر لنگه جداگانه محاسبه می شود تا ظرفیت لولا و جک دقیق تر انتخاب گردد و حرکت دو طرف متعادل باقی بماند.
بازشوی کشویی چگونه با پنل هندسی هماهنگ می شود
در مدل کشویی, پنل معمولاً طول بیشتری دارد و تمام وزن روی شاسی پایین و چرخ یا کالسکه قرار می گیرد. این طول زیاد می تواند نیاز به تقسیم بندی داخلی بیشتری ایجاد کند. اعضای تقویتی باید پشت بخش های بسته طرح قرار گیرند تا از میان حفره ها دیده نشوند. اگر الگو در تمام طول تکرار می شود, محل فریم های داخلی بهتر است با ریتم هندسی هماهنگ باشد تا ساختار و ظاهر یکدیگر را تقویت کنند.
ریل باید تراز و شاسی بدون خمش باشد تا پنل هنگام حرکت نوسان نداشته باشد. راهنمای بالا نیز فقط حرکت جانبی را کنترل می کند و نباید باعث اصطکاک دائمی شود. در سیستم اتوماتیک, شانه دنده به شاسی متصل خواهد شد. پیش از راه اندازی موتور, درب با دست در تمام مسیر حرکت داده می شود. اگر مقاومت در بخشی افزایش یابد, علت مکانیکی باید اصلاح شود تا ارتعاش و فشار اضافی به اتصالات پنل منتقل نشود.
- فایل لیزر پس از تعیین ابعاد نهایی قاب آماده شود.
- تقارن طرح با فاصله های واقعی نصب هماهنگ گردد.
- ناحیه قفل و یراق با سطح فلزی کافی طراحی شود.
- مدل کشویی با شاسی تراز و مهاربندی مناسب اجرا گردد.
- حرکت دستی پیش از نصب و تنظیم موتور آزمایش شود.
قیمت سفارش نگهداری و خدمات حفاظ کاران برای درب لیزری
هزینه درب برش لیزری طرح هندسی به جزئیات واقعی ساخت وابسته است و نمی توان آن را فقط از روی تصویر طرح ارزیابی کرد. ابعاد پنل, ضخامت ورق, تراکم خطوط, تعداد حفره ها, مقدار فریم و مهاربندی بر متریال و زمان تولید اثر دارند. مدل دو لنگه به لولا و در صورت اتوماتیک بودن به جک نیاز دارد, در حالی که سیستم کشویی به شاسی, ریل, چرخ یا کالسکه وابسته است. نوع پوشش نیز اهمیت دارد, زیرا لبه های متعدد برش باید به صورت کامل محافظت شوند. طرح های بسیار ریز ممکن است زمان بیشتری برای آماده سازی فایل و پرداخت لبه نیاز داشته باشند. حفاظ کاران می تواند پیش از تولید, طرح هندسی را از نظر قابلیت ساخت, وزن, یراق و نگهداری بررسی کند تا سفارش بر اساس مشخصات فنی واقعی تعریف شود و تفاوت میان گزینه ها فقط به شکل ظاهری محدود نماند.
چه عواملی بر قیمت درب پارکینگ برش لیزری طرح هندسی اثر دارند
ابعاد, ضخامت ورق, پیچیدگی هندسه و تراکم برش از عوامل اصلی هستند. الگویی با خطوط ساده و تکراری شرایط ساخت متفاوتی نسبت به طرح نامتقارن با گوشه ها و جزئیات فراوان دارد. فریم, تعداد مهاربندها, لولا یا مجموعه کشویی و نوع پوشش نیز بر مشخصات سفارش اثر می گذارند. اگر سیستم اتوماتیک باشد, وزن نهایی سازه برای انتخاب جک یا موتور اهمیت دارد و تجهیزات ایمنی نیز باید در نظر گرفته شوند.
هزینه نصب به شرایط دهانه و زیرسازی نیز وابسته است. ستون نامناسب ممکن است به تقویت نیاز داشته باشد و مدل کشویی به مسیر تراز احتیاج دارد. برای بررسی و مقایسه بهتر است جنس و ضخامت ورق, نوع فریم, یراق و پوشش گزینه ها مشخص باشند. دو طرح مشابه ممکن است از نظر سطح باز یا تعداد اعضای تقویتی متفاوت باشند و همین اختلاف روی وزن, دوام, سهولت نصب و نیاز به تعمیر در آینده اثر بگذارد.
سفارش حرفه ای از انتخاب هندسه تا برش چگونه انجام می شود
سفارش با اندازه گیری دهانه و تعیین نوع بازشو آغاز می شود. سپس میزان حریم دید, نسبت سطح باز و سبک هندسی مشخص خواهد شد. فایل اولیه بر اساس ابعاد واقعی پنل تنظیم می شود و حاشیه لبه ها, نقاط یراق و محل مهاربند در آن بررسی می گردند. در این مرحله ممکن است برخی خطوط باریک تر اصلاح شوند تا پس از برش مقاومت کافی داشته باشند. هم زمان وزن تقریبی پنل برای انتخاب فریم و یراق برآورد می شود.
پس از تأیید فایل, برش انجام می شود و لبه ها برای مونتاژ و پوشش آماده خواهند شد. فریم پیش از اتصال پنل روی سطح تراز کنترل می شود و جوشکاری نیز مرحله ای انجام می گیرد. حفاظ کاران می تواند این توالی را از نقشه تا نصب هماهنگ کند تا طرح نهایی در مرحله تولید دچار تغییر ناخواسته نشود. پس از نصب, حرکت, قفل, یراق و تجهیزات اتوماتیک آزمایش می شوند و نقاط پوشش آسیب دیده نیز بازبینی خواهند شد.
نگهداری چگونه کیفیت لبه ها و حرکت درب را حفظ می کند
لبه های متعدد برش یکی از ویژگی های اصلی این نوع درب هستند و باید در سرویس های دوره ای از نظر خوردگی یا آسیب پوشش بررسی شوند. بخش پایین پنل و اطراف نقاط جوش معمولاً حساس تر هستند. اگر خراش یا جداشدگی پوشش دیده شود, ترمیم زودهنگام مانع گسترش خوردگی خواهد شد. در طرح های ظریف نیز بهتر است نوارهای باریک از نظر تغییر شکل ناشی از ضربه یا لرزش کنترل شوند.
نگهداری فقط به پنل محدود نیست و یراق نیز بر دوام طرح اثر دارد. لولای لق یا ریل نامنظم می تواند لرزش ایجاد کند و این لرزش به اتصال پنل منتقل شود. قفل, استاپ, براکت جک, چرخ و راهنما باید در وضعیت تنظیم شده باقی بمانند. اگر صدای جدید یا ارتعاش غیرعادی ایجاد شود, بهتر است علت مکانیکی سریع بررسی گردد. جلوگیری از لرزش مداوم کمک می کند اتصالات, پوشش و شکل هندسی پنل در طول زمان پایدارتر بمانند.
- استعلام قیمت بعد از تعیین فایل هندسی و نوع بازشو انجام شود.
- ضخامت ورق و سطح باز در مشخصات سفارش ثبت گردند.
- فریم و یراق بر اساس وزن واقعی انتخاب شوند.
- لبه های برش و پوشش در سرویس دوره ای بررسی شوند.
- لرزش یا صدای غیرعادی سیستم حرکتی سریع عیب یابی گردد.
برای خرید درب پارکینگ برش لیزری کدام طرح هندسی مناسب تر است
انتخاب طرح به ابعاد پنل, میزان حریم, نوع بازشو و درصد سطح باز بستگی دارد. شبکه های مربع و لوزی رفتار منظم تری دارند و طرح های نامتقارن آزادی ظاهری بیشتری ایجاد می کنند, اما نیازمند بررسی دقیق تر توزیع وزن هستند. پیش از خرید باید عرض نوارهای فلزی, فاصله برش از لبه, محل یراق و مهاربندی کنترل شوند. طرحی مناسب است که علاوه بر ظاهر, در ابعاد واقعی نیز صلبیت و قابلیت ساخت مناسبی داشته باشد.
قیمت درب پارکینگ برش لیزری طرح هندسی به چه مواردی بستگی دارد
قیمت به ابعاد ورق, ضخامت, تراکم برش, پیچیدگی خطوط, فریم, مهاربندی, یراق, پوشش و نوع بازشو وابسته است. سیستم دو لنگه و کشویی قطعات متفاوتی نیاز دارند و اتوماسیون نیز بر اساس وزن کامل سازه انتخاب می شود. برای بررسی و مقایسه دقیق, بهتر است مشخصات فنی پیشنهادها مشابه باشند. تفاوت در سطح باز یا تعداد تقویت ها می تواند روی وزن, دوام و فرایند تولید اثر بگذارد.
آیا طرح های بسیار ریز برای پنل بزرگ مناسب هستند
طرح بسیار ریز قابل اجرا است, اما باید حداقل عرض بخش های باقی مانده و فاصله میان برش ها کنترل شود. در پنل بزرگ, نوارهای باریک ممکن است لرزش بیشتری داشته باشند و تعداد زیاد لبه ها نیز آماده سازی پوشش را حساس تر می کند. گاهی ساده سازی بخشی از طرح یا افزودن فریم داخلی نتیجه فنی بهتری ایجاد می کند. انتخاب نهایی باید بر اساس اندازه واقعی پنل و نه فقط تصویر کوچک طرح انجام شود.
چگونه از تاب خوردن پنل بعد از برش و جوش جلوگیری می شود
انتخاب ضخامت مناسب, نگهداری صحیح ورق و جوشکاری مرحله ای سه عامل مهم هستند. پنل ابتدا در چند نقطه به فریم تثبیت می شود و سپس جوش های کوتاه به صورت متقارن اجرا می گردند تا حرارت روی یک سمت متمرکز نشود. در طول مونتاژ, تراز سطح و گونیا بودن فریم چند بار کنترل می شوند. استفاده از مهاربندی مناسب نیز طول آزاد پنل را کاهش می دهد و احتمال موج یا لرزش را کمتر می کند.
برای سفارش طرح اختصاصی چه اطلاعاتی لازم است
ابعاد دهانه, نوع بازشو, میزان حریم دید و سبک هندسی مورد نظر باید مشخص شوند. سپس محل قفل, جک, موتور یا اعضای تقویتی روی نقشه تعیین می شود. فایل طرح بر اساس اندازه واقعی پنل تنظیم خواهد شد و فاصله خطوط, حاشیه ها و نواحی سازه ای بازبینی می شوند. این مرحله اهمیت زیادی دارد, زیرا تغییر طرح پس از برش هزینه و پیچیدگی بیشتری ایجاد می کند. تأیید فایل باید هم از نظر ظاهر و هم قابلیت ساخت انجام شود.
پوشش لبه های برش لیزری چگونه دوام درب را افزایش می دهد
لبه ها پس از برش باید از پلیسه و آلودگی پاک شوند تا پوشش بتواند سطح را به صورت یکنواخت محافظت کند. گوشه های هندسی, نقاط جوش و پایین پنل به توجه بیشتری نیاز دارند. پس از نصب نیز هر محل سوراخ کاری یا جوش جدید باید دوباره پوشش داده شود. بازدید دوره ای و ترمیم خراش های کوچک از نفوذ خوردگی به لبه های فلزی جلوگیری می کند و کیفیت ظاهری طرح را برای مدت بیشتری حفظ خواهد کرد.
جمع بندی
10 نمونه درب پارکینگ برش لیزری طرح هندسی نشان می دهند که انتخاب موفق فقط به فرم مربع, لوزی, مثلثی یا نامتقارن وابسته نیست و باید رفتار واقعی ورق پس از برش نیز بررسی شود. ضخامت پنل, نسبت سطح باز, فاصله خطوط, فریم و مهاربندی مستقیماً روی صلبیت و لرزش اثر دارند. جوشکاری مرحله ای از موج دار شدن سطح جلوگیری می کند و آماده سازی لبه ها کیفیت پوشش ضدخوردگی را افزایش می دهد. نوع بازشو نیز مسیر انتقال بار را تغییر می دهد؛ در مدل لولایی ظرفیت لولا و در مدل کشویی شاسی, چرخ و ریل اهمیت بیشتری دارند. برای رسیدن به نتجه پایدار, فایل هندسی باید پس از مشخص شدن ابعاد واقعی, محل یراق و نوع حرکت نهایی شود. حفاظ کاران می تواند برای مشاوره, سفارش و استعلام قیمت روز, طرح و جزئیات فنی درب پارکینگ برش لیزری طرح هندسی را بررسی کند تا ساخت, نصب و نگهداری بر اساس مشخصات واقعی انجام شود و بررسی و مقایسه گزینه ها نیز بر پایه کیفیت اجرایی باشد.