6 نمونه درب آهنی برش لیزری ورودی
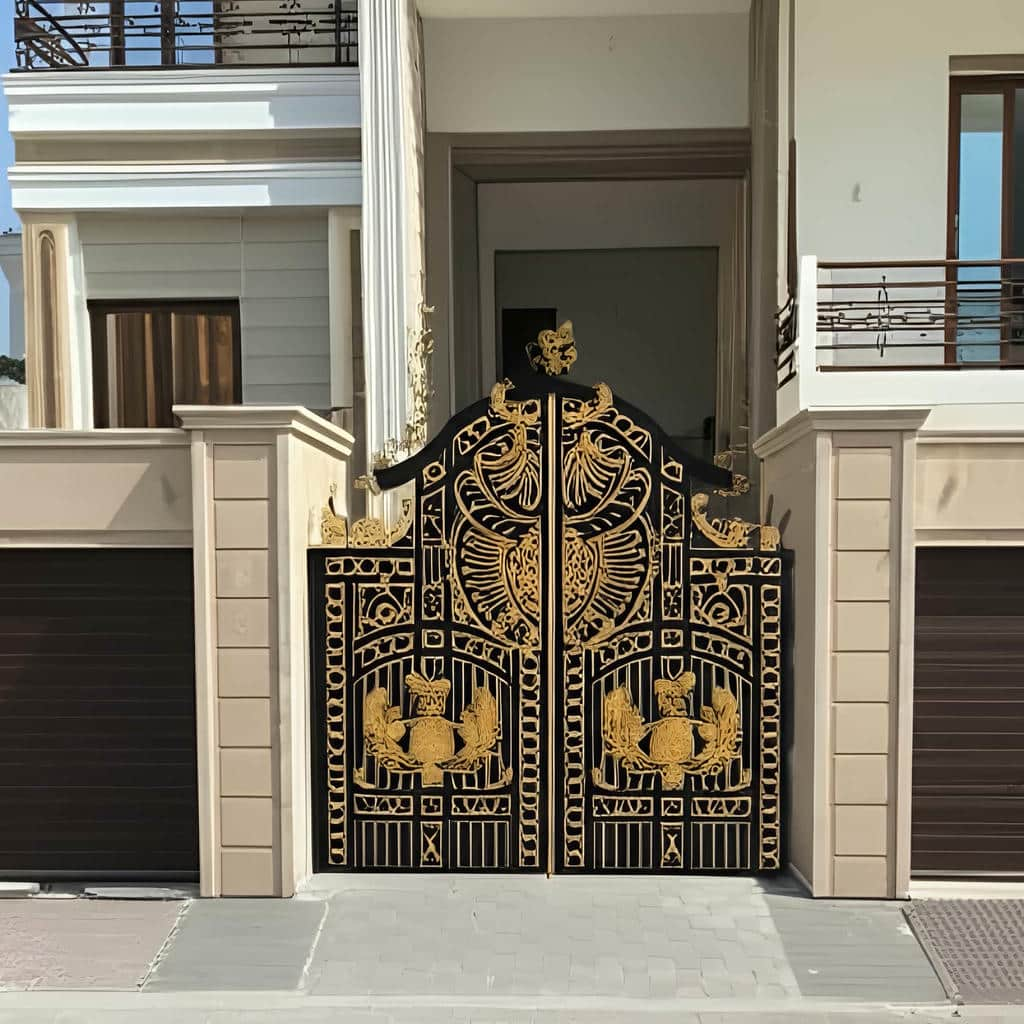
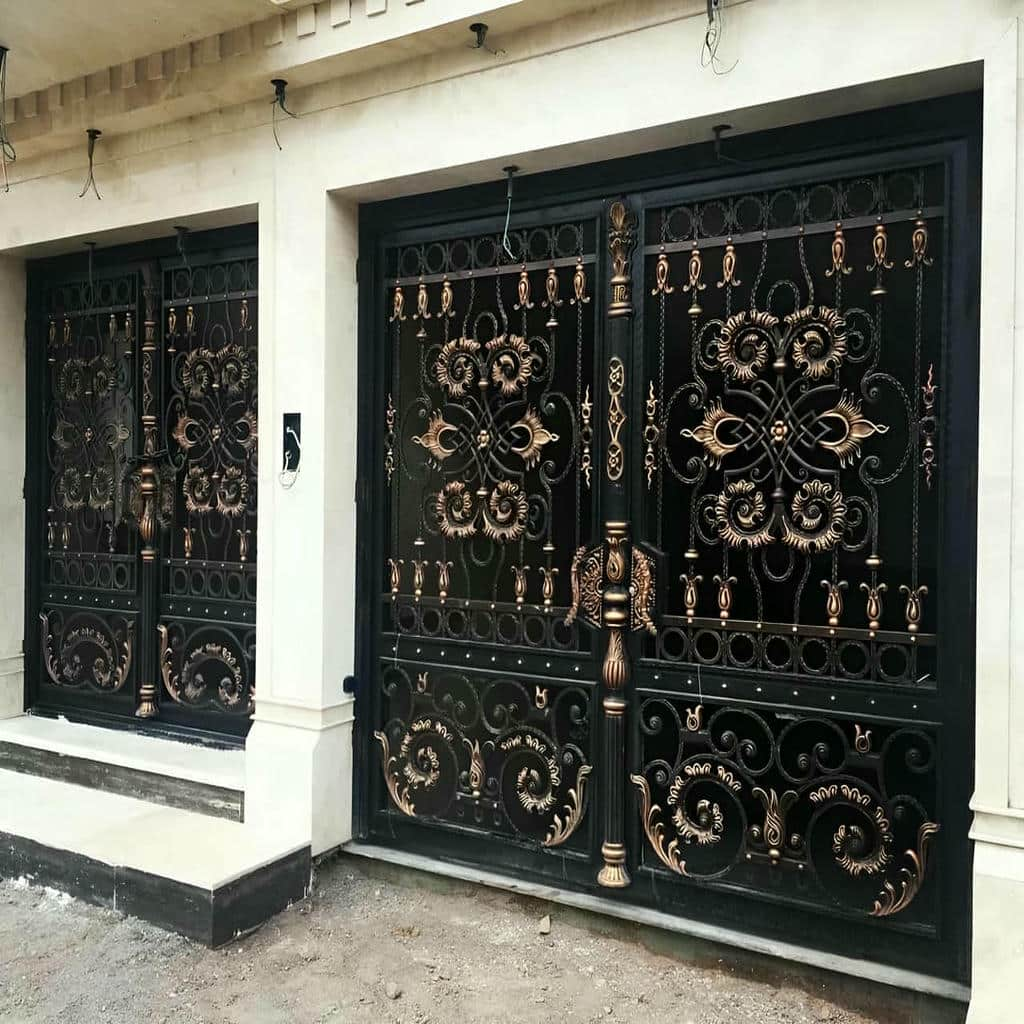
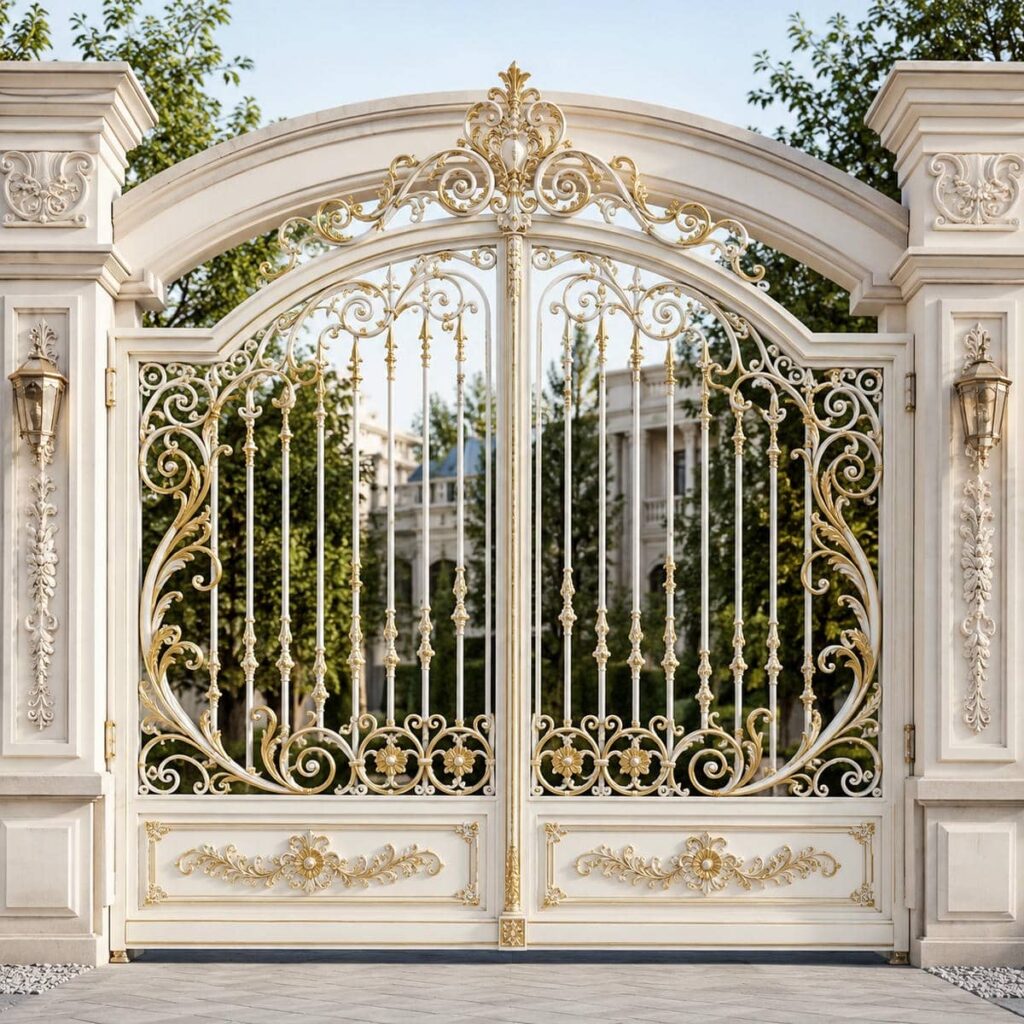
6 نمونه درب آهنی برش لیزری ورودی با ترکیب درست ضخامت ورق, شاسی فلزی و الگوی برش می توانند هم ظاهر دقیق تری ایجاد کنند و هم استحکام لنگه را در استفاده مداوم حفظ نمایند. در این نوع درب, شکل حفره ها فقط موضوع زیبایی نیست؛ فاصله خطوط برش, سطح باقی مانده ورق و نحوه اتصال پنل به فریم بر مقاومت در برابر پیچش و لرزش اثر مستقیم دارند. طرح های هندسی, مشبک, مینیمال خطی, اسلیمی, طبیعت گرا و ترکیبی از نظر تراکم برش, وزن, عبور نور, حریم دید و نیاز به زیرسازی یکسان نیستند. درب آهنی برش لیزری ورودی باید با توجه به ابعاد دهانه, نوع بازشو, مقطع پروفیل, ضخامت پنل, کیفیت برش, جوشکاری, لولا, قفل و پوشش ضدخوردگی طراحی شود تا ظاهر انتخابی با عملکرد مکانیکی هماهگ باقی بماند. کاهش بیش از حد سطح فلز در یک طرح متراکم می تواند سختی پنل را کم کند و انتخاب ورق سنگین بدون تقویت مناسب نیز فشار بیشتری به لولا وارد می کند. هزینه نهایی به ابعاد, پیچیدگی فایل برش, مقدار متریال, زیرسازی, یراق آلات و جزئیات نصب وابسته است. حفاظ کاران می تواند پیش از ساخت, تناسب طرح لیزری با شاسی و شرایط ورودی را بررسی کند تا محصول نهایی علاوه بر جلوه بصری, دوام و امکان نگهداری مناسبی داشته باشد.
| موضوع | توضیح | نکته انتخاب |
|---|---|---|
| ضخامت ورق | ضخامت پنل بر سختی سطح, وزن لنگه و میزان تغییر شکل اطراف خطوط برش اثر دارد و باید با ابعاد کلی درب هماهنگ باشد. | ورق بر اساس تراکم طرح و مقاومت مورد نیاز انتخاب شود. |
| الگوی برش | تراکم خطوط و اندازه حفره ها مقدار فلز باقی مانده را تعیین می کنند و مستقیماً بر استحکام و حریم دید اثر می گذارند. | طرح بسیار متراکم بدون بررسی مقاومت پنل اجرا نشود. |
| فریم و زیرسازی | شاسی پروفیلی وزن پنل برش خورده را تحمل می کند و از تاب یا لرزش سطح در طول باز و بسته شدن جلوگیری می نماید. | تقویت های داخلی در مسیرهای مناسب پشت پنل قرار گیرند. |
| کیفیت لبه برش | برش یکنواخت و تمیز, نیاز به پرداخت اضافی را کاهش می دهد و اجرای پوشش روی لبه های طرح را دقیق تر می کند. | لبه ها پیش از رنگ از پلیسه و آثار نامطلوب برش پاک شوند. |
| جوشکاری پنل | اتصال مرحله ای ورق به فریم از تمرکز حرارت جلوگیری می کند و احتمال موج دار شدن پنل یا تاب گرفتن شاسی را کاهش می دهد. | توالی جوشکاری متقارن و کنترل شده باشد. |
| لولا و یراق | لولا وزن فریم و پنل را به چهارچوب منتقل می کند و ظرفیت آن باید بر اساس وزن کامل لنگه تعیین شود. | نوع لولا پس از مشخص شدن ساختار نهایی انتخاب گردد. |
| پوشش سطح | پوشش مناسب باید روی سطح ورق, لبه های برش و نقاط جوش پیوستگی داشته باشد تا مقاومت در برابر خوردگی حفظ شود. | داخل حفره های ریز طرح نیز پوشش کامل بررسی شود. |
| نصب | چهارچوب شاقول و رگلاژ صحیح لولا باعث می شوند وزن پنل بدون فشار اضافی روی قفل و فریم منتقل شود. | حرکت آزاد لنگه پیش از تنظیم نهایی قفل آزمایش گردد. |
| نگهداری | بازدید پوشش, لولا و لبه های ظریف برش از گسترش خوردگی یا ایجاد لقی در اجزای متصل جلوگیری می کند. | طرحی انتخاب شود که تمیزکاری و ترمیم آن امکان پذیر باشد. |
اطلاعات تماس


شناخت فنی طرح های برش لیزری و کاربرد آن ها در ورودی
درب برش لیزری می تواند با تغییر تراکم طرح و نوع پنل, درجات متفاوتی از حریم, نورگیری و جلوه بصری ایجاد کند. طرح هندسی معمولاً خطوط منظم و پل های فلزی مشخص دارد و کنترل مقاومت آن ساده تر است. مدل مشبک سطح باز بیشتری ایجاد می کند و می تواند وزن پنل را کاهش دهد, اما فاصله حفره ها باید از نظر امنیت بررسی شود. طرح مینیمال با تعداد خطوط کمتر برای نماهای ساده مناسب است و نمونه اسلیمی یا طبیعت گرا جزئیات بیشتری دارد که اجرای پوشش روی آن ها دقیق تر خواهد بود. مدل ترکیبی نیز امکان استفاده هم زمان از بخش های بسته و برش خورده را فراهم می کند. انتخاب میان این نمونه ها باید با توجه به عرض لنگه, میزان دید مورد نیاز, وزن مجاز, سبک نما و شرایط نگهداری انجام شود تا طرح تزئینی به نقطه ضعف سازه تبدیل نشود.
طرح هندسی با پل های فلزی منظم و مقاومت قابل کنترل
در طرح هندسی, خطوط مستقیم, چندضلعی ها و تکرارهای منظم به شکلی طراحی می شوند که بخش های فلزی میان حفره ها نقش اتصال دهنده داشته باشند. اگر عرض این پل ها در تمام سطح به شکل منطقی حفظ شود, بار و تنش بهتر پخش می شوند و احتمال تغییر فرم موضعی پنل کاهش می یابد. تکرار منظم همچنین باعث می شود نقاط حساس طرح پیش از تولید قابل شناسایی باشند. این ویژگی برای لنگه های بزرگ اهمیت دارد, زیرا ضعف کوچک در بخش میانی می تواند هنگام حرکت به لرزش سطح منجر شود.
طرح های هندسی امکان هماهنگی ساده تری با قاب بندی فریم دارند. خطوط اصلی برش می توانند با اعضای زیرسازی هم راستا شوند تا پنل در نقاط مؤثر پشتیبانی شود. با این حال, قرار گرفتن پروفیل پشت حفره های اصلی ممکن است ظاهر را مختل کند, بنابراین شاسی باید همراه با فایل برش طراحی شود. انتخاب رنگ یکدست یا متضاد نیز می تواند عمق طرح را بیشتر نشان دهد, ولی پوشش باید به تمام لبه های داخلی برسد تا دوام سطح فقط به قسمت های قابل مشاهده محدود نماند.
طرح مشبک برای عبور نور و کنترل وزن پنل
در مدل مشبک, سطح باز بیشتر است و همین ویژگی می تواند نور و جریان هوا را عبور دهد و وزن ورق را نسبت به پنل بسته کاهش دهد. با این حال, افزایش سطح باز باید با حفظ شبکه ای مقاوم از فلز همراه باشد. اگر حفره ها بیش از حد به یکدیگر نزدیک شوند, پل های باریک میان آن ها ممکن است در برابر ضربه یا تنش تغییر شکل دهند. اندازه, شکل و توزیع حفره ها باید به گونه ای باشد که هم ظاهر مطلوب ایجاد شود و هم مقاومت پنل در کل سطح باقی بماند.
میزان دید از میان پنل نیز به زاویه نگاه و تراکم شبکه وابسته است. برای ورودی هایی که حریم اهمیت بیشتری دارد, می توان بخش پایین را متراکم تر و قسمت بالاتر را بازتر طراحی کرد. این تغییر تراکم نباید به ایجاد خط ضعف در محل اتصال دو ناحیه منجر شود. زیرسازی باید به شکلی قرار گیرد که قسمت های کم مقاومت را تقویت کند و در عین حال از پشت طرح دیده نشود. نتیجه مناسب, پنلی سبک تر با ساختار پیوسته و ظاهر منظم است.
طرح اسلیمی و طبیعت گرا با جزئیات برش متراکم
طرح های اسلیمی, برگ, شاخه یا نقش های طبیعت گرا معمولاً خطوط منحنی و جزئیات بیشتری دارند. این جزئیات باعث می شوند طول مسیر برش افزایش یابد و تعداد گوشه ها و لبه های داخلی بیشتر شود. کنترل کیفیت در چنین پنلی فقط به شکل نهایی محدود نمی شود و باید عرض بخش های باقی مانده فلز, فاصله خطوط نزدیک و امکان پوشش دهی لبه ها نیز بررسی شوند. در قسمت های بسیار ظریف, تغییر شکل یا آسیب مکانیکی محتمل تر است و باید از باریک شدن بیش از حد اجزا جلوگیری گردد.
اگر طرح روی دو لنگه اجرا شود, ادامه نقش در محل اتصال مرکزی باید دقیق تنظیم شود تا خطوط بصری در حالت بسته کامل به نظر برسند. این موضوع نیازمند جانمایی صحیح فایل برش نسبت به فریم و فاصله نهایی دو لنگه است. در مدل تک لنگه نیز محل دستگیره, قفل و تقویت داخلی باید پیش از برش مشخص شود تا بعداً طرح اصلی قطع یا پوشانده نشود. برنامه ریزی از مرحله طراحی باعث می شود زیبایی و عملکرد فنی هم زمان حفظ شوند.
- عرض پل های فلزی در طرح هندسی به اندازه کافی حفظ شود.
- تراکم شبکه با حریم دید و استحکام پنل متناسب باشد.
- طرح های ظریف از نظر مقاومت بخش های باریک کنترل شوند.
- محل قفل و دستگیره پیش از آماده سازی فایل برش مشخص گردد.
- زیرسازی با خطوط اصلی طرح هماهنگ شود.
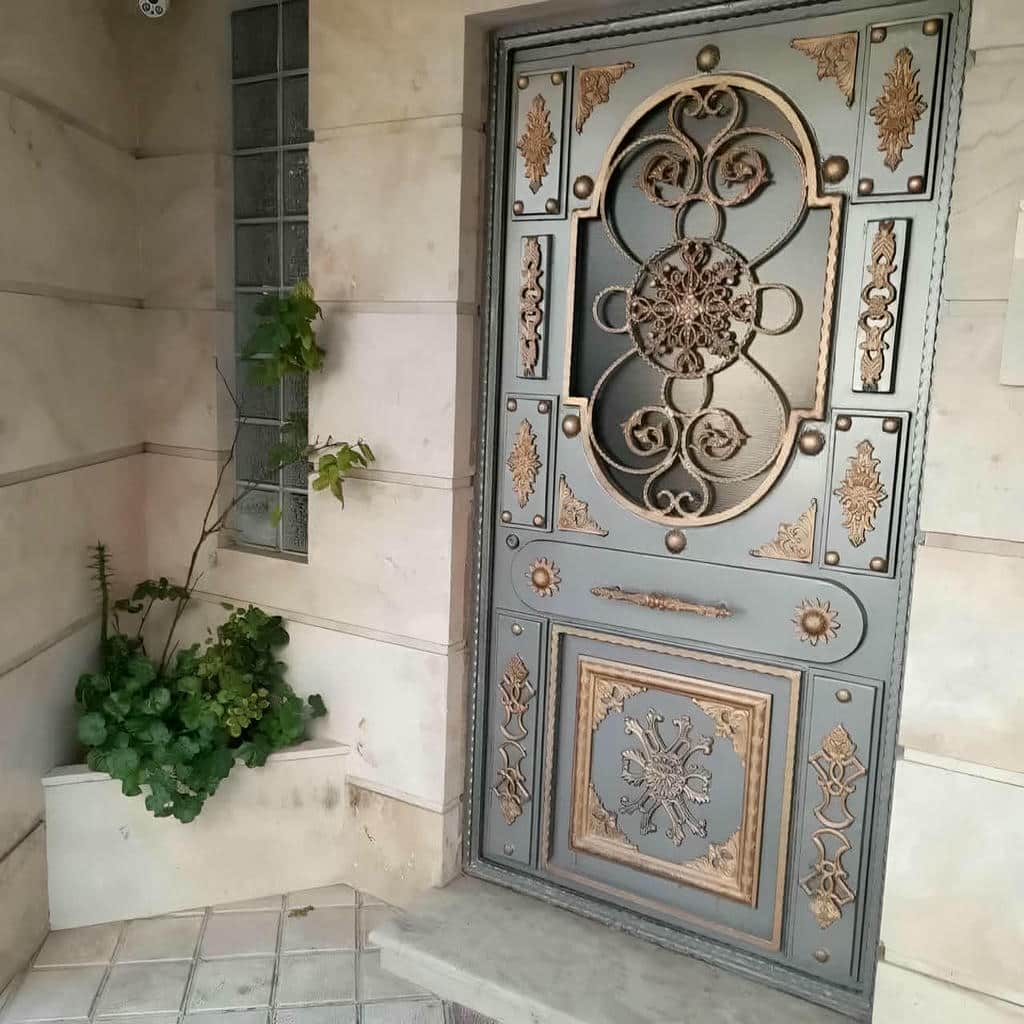
ورق, شاسی و کیفیت برش در ساخت درب آهنی لیزری
پنل لیزری به تنهایی نقش سازه اصلی درب را ندارد و باید همراه با شاسی مناسبی کار کند. ضخامت ورق روی سختی سطح و وزن اثر می گذارد, اما افزایش ضخامت همیشه راه حل ضعف طراحی نیست, زیرا وزن بیشتر به لولا و چهارچوب منتقل می شود. شاسی باید بار را در امتداد فریم توزیع کند و نقاطی که پنل پس از برش سطح کمتری دارد پشتیبانی مناسبی دریافت کنند. کیفیت دستگاه برش و آماده سازی فایل نیز روی یکنواختی خطوط و شکل لبه ها اثر دارد. بعد از برش, پلیسه, آلودگی و لبه های نامطلوب باید پیش از مونتاژ و رنگ اصلاح شوند. اتصال پنل به فریم نیز باید با کنترل حرارت انجام شود تا ورق موج پیدا نکند. این زنجیره از انتخاب متریال تا پوشش نهایی تعیین می کند که ظاهر دقیق لیزری در طول استفاده حفظ شود.
انتخاب ضخامت ورق با توجه به ابعاد و تراکم برش
ضخامت مناسب ورق به طول و عرض پنل, میزان سطح حذف شده و نوع زیرسازی وابسته است. طرحی که حفره های بزرگ و متعدد دارد بخش کمتری از ورق را برای تحمل تنش باقی می گذارد و ممکن است به ضخامت یا تقویت بیشتری نیاز داشته باشد. در مقابل, پنل بسیار ضخیم وزن لنگه را افزایش می دهد و لولا و فریم باید بار بیشتری را تحمل کنند. انتخاب فنی باید میان سختی کافی و وزن قابل کنترل تعادل برقرار کند.
در پنل های بلند, مسئله خمش در بخش میانی اهمیت بیشتری پیدا می کند. استفاده از اعضای تقویتی پشت ورق می تواند طول آزاد را کاهش دهد و نیاز به افزایش بی دلیل ضخامت را کم کند. محل این تقویت ها باید با حفره های طرح هماهنگ شود تا از سمت نمای اصلی دیده نشوند. همچنین نقاط نزدیک قفل و دستگیره ممکن است نیاز به سطح بسته بیشتری داشته باشند تا اتصال یراق آلات روی بخش مقاوم انجام شود.
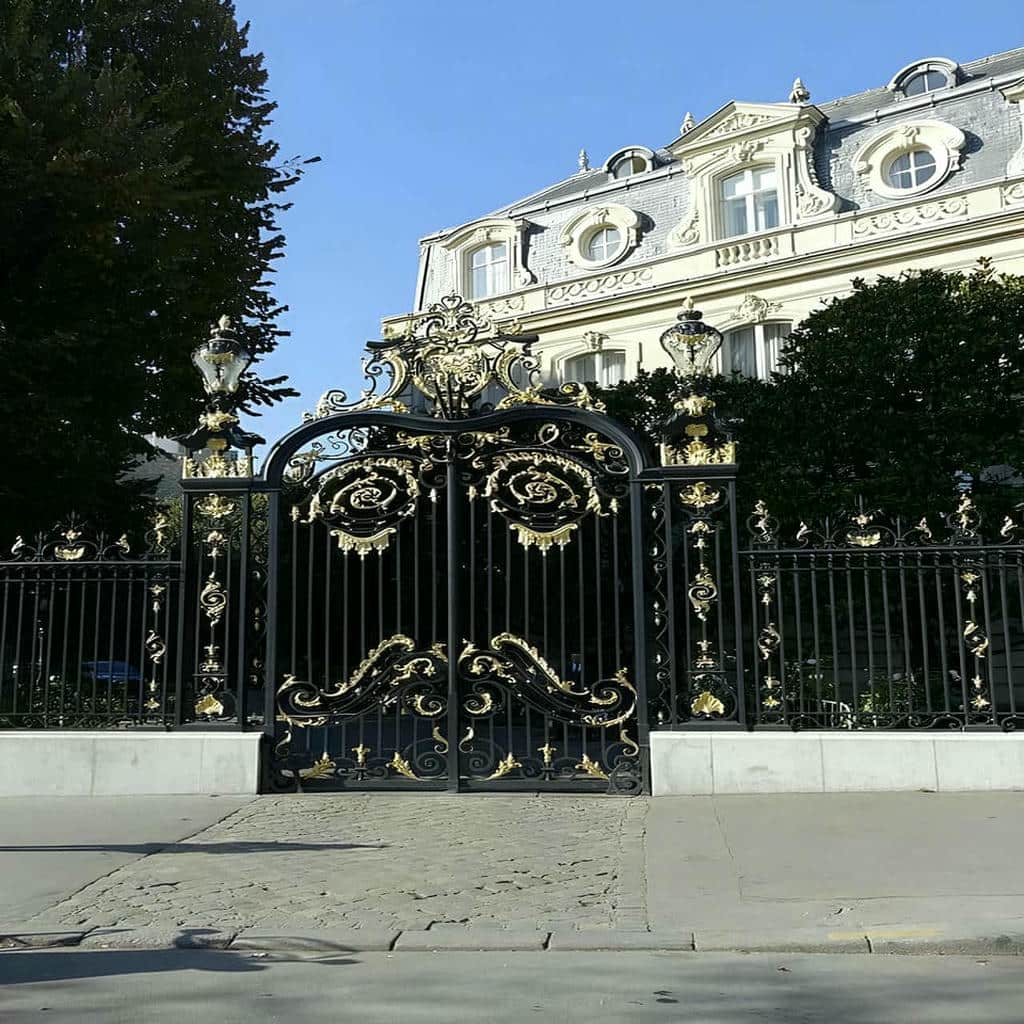
کیفیت برش و پرداخت لبه های داخلی طرح
لبه برش مناسب باید مسیر یکنواخت و شکل دقیق فایل طراحی را حفظ کند. وجود پلیسه یا اثر نامطلوب حرارتی می تواند کیفیت سطح و اجرای رنگ را کاهش دهد. در طرح های ظریف, گوشه های کوچک و منحنی های متعدد نیاز به کنترل بیشتری دارند, زیرا هر بی نظمی در این بخش ها از فاصله نزدیک قابل مشاهده خواهد بود. پس از پایان برش, تمام حفره ها باید بررسی و بخش های نیازمند پرداخت اصلاح شوند تا پنل برای مونتاژ آماده باشد.
پرداخت نباید باعث حذف بیش از حد فلز از پل های باریک شود. هدف, صاف کردن لبه های نامطلوب و آماده سازی سطح برای پوشش است, نه تغییر هندسه طرح. پس از پرداخت, چربی و آلودگی سطح نیز پاک می شوند تا رنگ یا پوشش اتصال مناسبی با فلز داشته باشد. توجه به لبه های داخلی اهمیت زیادی دارد, زیرا این بخش ها در صورت پوشش ناقص می توانند محل شروع خوردگی باشند و ترمیم آن ها بعد از نصب دشوارتر است.
اتصال پنل به شاسی بدون ایجاد موج و تاب
ورق برش خورده در برابر حرارت جوش می تواند تغییر شکل دهد, به خصوص اگر سطح بزرگی داشته باشد یا نقاط اتصال در یک سمت متمرکز شوند. برای کاهش این مشکل, پنل ابتدا در موقعیت صحیح مهار می شود و اتصال ها به صورت مرحله ای و متقارن انجام می گیرند. فاصله و توالی جوش ها باید طوری باشد که حرارت فرصت پخش و کاهش داشته باشد. کنترل صافی سطح در طول مونتاژ از باقی ماندن موج دائمی جلوگیری می کند.
در برخی طرح ها, اتصال از پشت و در امتداد اعضای زیرسازی انجام می شود تا نقاط جوش در نمای اصلی دیده نشوند. این روش به هماهنگی دقیق میان فایل برش و فریم نیاز دارد. محل تماس پنل و پروفیل نیز باید به گونه ای باشد که آب یا رطوبت در شکاف های بسته باقی نماند. پس از جوشکاری, نقاط اتصال تمیز و برای پوشش آماده می شوند تا محافظت ضدخوردگی در بخش های پنهان نیز کامل باقی بماند.
- ضخامت ورق بر اساس ابعاد و درصد سطح برش انتخاب شود.
- زیرسازی برای کاهش خمش پنل در نقاط مناسب قرار گیرد.
- لبه های داخلی طرح پیش از رنگ پرداخت و پاک سازی شوند.
- پل های ظریف هنگام پرداخت بیش از حد نازک نشوند.
- جوشکاری پنل به صورت مرحله ای و متقارن انجام شود.
- پوشش نقاط پنهان اتصال پس از مونتاژ کنترل گردد.
انتخاب طرح, اندازه گیری و نصب فنی درب برش لیزری
انتخاب طرح مناسب باید بعد از مشخص شدن نوع ورودی و ابعاد واقعی انجام شود, زیرا نسبت طرح روی یک لنگه باریک با همان طرح روی دهانه عریض متفاوت خواهد بود. اندازه گیری عرض, ارتفاع, شاقول چهارچوب, جهت بازشو و سطح نهایی کف پیش از تولید ضروری است. اگر مدل دو لنگه باشد, محل تقسیم طرح در مرکز و فاصله نهایی دو بخش باید در فایل برش لحاظ شود. در مدل تک لنگه نیز وزن کامل پنل باید با لولا هماهنگ باشد. نصب با تثبیت چهارچوب آغاز می شود و سپس لنگه بدون فشار قفل آزمایش می گردد. فاصله از کف, راستای لولا و موقعیت قفل باید در حالت طبیعی سازه تنظیم شوند. اجرای صحیح باعث می شود پنل لیزری علاوه بر حفظ ظاهر, تحت تنش اضافی ناشی از چهارچوب نامتراز یا رگلاژ اجباری قرار نگیرد.
تناسب مقیاس طرح با عرض و ارتفاع لنگه
یک فایل برش را نمی توان بدون بررسی نسبت ها برای تمام ابعاد استفاده کرد. بزرگ کردن بیش از حد طرح ممکن است حفره ها را بسیار باز کند و کوچک کردن آن می تواند خطوط و پل های فلزی را بیش از حد ظریف سازد. مقیاس باید به شکلی تنظیم شود که فرم اصلی طرح حفظ شود و در عین حال عرض اجزای باقی مانده از نظر مکانیکی مناسب بماند. محل قرارگیری الگو نسبت به لبه های فریم نیز باید فاصله کافی داشته باشد.
در طرح های متقارن, محور مرکزی پنل باید با محور لنگه هماهنگ شود. اگر دو لنگه کنار هم قرار می گیرند, ادامه نقش در محل بسته شدن اهمیت بیشتری پیدا می کند. بهتر است فایل نهایی پس از مشخص شدن ابعاد دقیق آماده شود تا محل قفل, دستگیره و اعضای زیرسازی نیز در آن لحاظ گردند. این روش مانع آن می شود که پس از برش, بخشی از طرح برای نصب یراق آلات حذف یا پوشانده شود.
اندازه گیری چهارچوب و کنترل مسیر بازشو
عرض دهانه باید در چند ارتفاع اندازه گیری شود تا اختلاف احتمالی ستون ها مشخص گردد. ارتفاع دو سمت نیز باید ثبت شود و وضعیت کف نهایی در مسیر حرکت لنگه بررسی گردد. در مدل لولایی, شیب کف ممکن است باعث تماس لبه آزاد با زمین شود. اگر درب ریلی یا ترکیبی انتخاب شود, فضای جانبی و مسیر حرکت نیز به اندازه دهانه اهمیت پیدا می کند. اندازه گیری کامل قبل از ساخت احتمال اصلاح پرهزینه بعدی را کاهش می دهد.
محل نصب چهارچوب باید توان انتقال وزن لنگه را داشته باشد. در سازه ضعیف, استفاده از درب سنگین برش لیزری بدون تقویت مناسب می تواند باعث تغییر راستای لولا شود. جهت بازشو نیز با مسیر تردد هماهنگ می شود تا درب در حالت باز مزاحم حرکت نباشد. تمام این اطلاعات باید پیش از برش پنل مشخص شوند, زیرا تغییر ابعاد فریم بعد از آماده شدن طرح می تواند تناسب بصری و محل زیرسازی را برهم بزند.
رگلاژ لولا و قفل پس از نصب لنگه
پس از تثبیت چهارچوب, لنگه روی لولا نصب می شود و چند بار بدون درگیر کردن قفل حرکت داده می شود. حرکت باید روان باشد و لبه پایین فاصله یکنواختی با کف داشته باشد. اگر درب در بخشی از مسیر سنگین شود, محور لولا یا شاقول قاب باید بررسی گردد. استفاده از قفل برای کشیدن لنگه به موقعیت صحیح روش مناسبی نیست, زیرا فشار دائمی به یراق آلات و شاسی وارد می کند.
قفل و دستگیره بعد از تأیید موقعیت طبیعی لنگه تنظیم می شوند. محل زبانه باید روی بخش تقویت شده چهارچوب قرار گیرد و باز و بسته شدن بدون ضربه انجام شود. در مدل دو لنگه, هر بخش ابتدا مستقل رگلاژ می شود و سپس خط میانی کنترل می گردد. پس از پایان نصب نیز خراش های احتمالی پوشش باید ترمیم شوند, به خصوص در اطراف جوش ها و محل اتصال یراق آلات که فلز ممکن است دوباره در معرض رطوبت قرار گرفته باشد.
- مقیاس طرح بعد از مشخص شدن ابعاد واقعی تنظیم شود.
- محل یراق آلات پیش از برش پنل در فایل طراحی لحاظ گردد.
- دهانه در چند نقطه از نظر عرض و ارتفاع اندازه گیری شود.
- شیب کف و مسیر کامل بازشو پیش از ساخت بررسی گردد.
- حرکت لنگه پیش از تنظیم قفل به صورت آزاد آزمایش شود.
- خراش های پوشش پس از نصب به طور کامل ترمیم گردند.
قیمت, سفارش, نگهداری و خدمات حفاظ کاران برای درب لیزری
قیمت درب آهنی برش لیزری ورودی به ابعاد لنگه, ضخامت ورق, مقدار برش, پیچیدگی الگو, نوع شاسی, یراق آلات, پوشش و شرایط نصب وابسته است. طرح ساده خطی مسیر برش و جزئیات کمتری نسبت به الگوی اسلیمی متراکم دارد و پنل تمام بسته نیز از نظر وزن و زیرسازی با مدل مشبک متفاوت است. سفارش حرفه ای بهتر است با تعیین ابعاد, نوع بازشو و میزان حریم آغاز شود و سپس فایل طرح بر اساس همین شرایط اصلاح گردد. حفاظ کاران می تواند پیش از تولید, تناسب ضخامت ورق با شاسی, نقاط ضعیف طرح و محل لولا یا قفل را بررسی کند تا زیبایی پنل به کاهش دوام منجر نشود. پس از نصب نیز تمیزکاری, بازدید پوشش, کنترل لولا و بررسی لبه های داخلی برش برای حفظ کیفیت ظاهری و عملکرد بلندمدت ضروری است.
عوامل مؤثر بر قیمت ساخت پنل برش لیزری
ابعاد و ضخامت ورق مقدار اولیه متریال را تعیین می کنند, اما طول مسیر برش و پیچیدگی فایل نیز روی فرآیند تولید اثر دارند. طرح های دارای حفره های متعدد نیازمند برش و کنترل بیشتری هستند و ممکن است زمان پرداخت لبه ها نیز افزایش پیدا کند. نوع زیرسازی, تعداد اعضای تقویتی, مدل لولا و قفل نیز بخشی از ساختار نهایی محسوب می شوند. بنابراین مقایسه سفارش ها باید بر اساس مشخصات فنی یکسان انجام شود.
شرایط نصب نیز می تواند حجم عملیات را تغییر دهد. چهارچوب نامناسب یا دهانه خارج از شاقول ممکن است پیش از نصب به اصلاح نیاز داشته باشد. کاهش هزینه با حذف شاسی لازم می تواند باعث موج افتادن پنل یا افتادگی لنگه شود, در حالی که استفاده از ورق بسیار سنگین بدون ضرورت نیز بار یراق آلات را افزایش می دهد. برآورد منطقی بر تعادل میان ضخامت, طرح, فریم و نیاز واقعی ورودی تمرکز دارد.
مراحل سفارش از انتخاب فایل تا کنترل نهایی
سفارش با تعیین ابعاد دهانه, نوع بازشو, تعداد لنگه, سبک طرح و میزان حریم مورد نیاز آغاز می شود. سپس الگوی لیزری متناسب با اندازه واقعی تنظیم می گردد و محل قفل, دستگیره و تقویت های داخلی روی آن مشخص می شود. بعد از تأیید ساختار, ضخامت ورق, مقطع فریم, لولا و پوشش انتخاب می شوند. این ترتیب از تغییر ناگهانی طرح پس از برش و ناسازگاری پنل با شاسی جلوگیری می کند.
پس از برش, لبه ها بررسی می شوند و پنل روی شاسی مونتاژ می گردد. صافی سطح, گونیا بودن فریم و کیفیت اتصال قبل از پوشش نهایی کنترل می شوند. در سفارش از حفاظ کاران, هماهنگی فایل برش با ساختار فنی می تواند پیش از تولید انجام شود تا نقاط حساس طرح اصلاح شوند. بعد از نصب نیز عملکرد لولا و قفل همراه با ظاهر پنل ارزیابی می شود تا محصول فقط از نظر نمای اولیه مورد تأیید قرار نگیرد.
نگهداری پوشش, لبه های برش و یراق آلات
پنل های لیزری به دلیل تعداد زیاد لبه های داخلی نیاز به تمیزکاری منظم دارند. تجمع گردوغبار یا رطوبت در گوشه های طرح می تواند به مرور کیفیت پوشش را کاهش دهد. شست وشو باید به شکلی انجام شود که آلودگی از حفره ها خارج شود و پس از آن سطح برای مدت طولانی مرطوب باقی نماند. لولا, قفل و نقاط اتصال پنل به فریم نیز باید از نظر لقی یا خوردگی بازدید شوند.
اگر بخشی از رنگ در لبه برش آسیب ببیند, ترمیم بهتر است پیش از گسترش خوردگی انجام شود. در صورت ایجاد لرزش یا صدا, ابتدا اتصال پنل و شاسی بررسی می شود و سپس لولا یا قفل کنترل می گردند. تعمیر تنها بر اساس علامت ظاهری ممکن است علت اصلی را برطرف نکند. عیب یابی مرحله ای کمک می کند مشخص شود مشکل از پوشش, جوش, فریم یا یراق آلات است و اقدام اصلاحی دقیق تر انجام گیرد.
- برای سفارش, ابعاد و فایل یا سبک طرح مشخص شوند.
- ضخامت ورق با تراکم برش و وزن نهایی هماهنگ گردد.
- محل تقویت ها پیش از اجرای برش نهایی تعیین شود.
- صافی پنل و گونیا بودن فریم قبل از رنگ کنترل شوند.
- لبه های داخلی طرح در برنامه نگهداری دوره ای بررسی گردند.
- در تعمیر, اتصال پنل و شاسی همراه با یراق آلات عیب یابی شوند.
ابعاد لنگه, میزان حریم, تراکم طرح, ضخامت ورق, وزن نهایی و نوع بازشو معیارهای اصلی هستند. طرح هندسی مقاومت قابل پیش بینی تری دارد, مدل مشبک نور و هوا را بیشتر عبور می دهد و طرح اسلیمی جزئیات برش بیشتری ایجاد می کند. در کنار ظاهر باید مقطع فریم, محل زیرسازی, ظرفیت لولا و کیفیت پوشش بررسی شوند تا پنل در طول استفاده دچار تاب, لرزش یا خوردگی زودرس نشود.
با افزایش تعداد حفره ها, مقدار فلز باقی مانده کاهش پیدا می کند و پل های میان خطوط باریک تر می شوند. اگر طراحی بدون کنترل مقاومت انجام شود, بخش های ظریف در برابر ضربه یا تنش آسیب پذیرتر خواهند بود. ضخامت ورق, شکل حفره ها و زیرسازی همگی باید همراه با تراکم طرح بررسی شوند. هدف این است که جلوه بصری حفظ شود اما هیچ ناحیه ای از پنل به خط ضعف مکانیکی تبدیل نشود.
لبه های داخلی طرح سطح فلزی تازه ای ایجاد می کنند و اگر آماده سازی یا پوشش آن ها ناقص باشد, خوردگی می تواند از همان نقاط شروع شود. در طرح های متراکم تعداد این لبه ها بیشتر است و دسترسی برای رنگ نیز دشوارتر می شود. پرداخت پلیسه, پاک سازی سطح و کنترل پوشش داخل حفره ها باعث می شوند محافظت ضدخوردگی تنها محدود به سطح صاف ورق نباشد و دوام پنل افزایش پیدا کند.
قیمت به ابعاد, ضخامت ورق, پیچیدگی فایل برش, طول مسیر برش, نوع فریم, زیرسازی, لولا, قفل, پوشش و شرایط نصب وابسته است. طرح های ظریف و متراکم ممکن است مراحل برش و پرداخت بیشتری داشته باشند و پنل سنگین نیز به فریم و یراق آلات متناسب نیاز دارد. برای برآورد دقیق بهتر است اندازه دهانه, سبک طرح و نوع بازشو مشخص شوند تا سفارش بر اساس ساختار واقعی ارزیابی شود.
عرض و ارتفاع دهانه, تعداد لنگه, جهت بازشو, میزان حریم و سبک مورد نظر اطلاعات پایه هستند. سپس فایل یا الگوی طرح متناسب با اندازه واقعی تنظیم می شود و محل قفل, دستگیره و اعضای تقویتی مشخص می گردد. ضخامت ورق و مقطع فریم پس از بررسی تراکم برش تعیین می شوند. این روند باعث می شود طرح ظاهری از ابتدا با محدودیت های ساخت, نصب و نگهداری هماهنگ باشد.
افتادگی لنگه, سخت شدن قفل, لرزش پنل, ترک اتصال, آسیب پوشش یا شروع خوردگی در لبه ها از نشانه های مهم هستند. ابتدا باید مشخص شود ایراد از فریم, لولا, جوش پنل یا پوشش ناشی شده است. ترمیم رنگ بدون پاک سازی زنگ یا تعویض قفل بدون رفع افتادگی نتیجه پایدار ایجاد نمی کند. بررسی مرحله ای کمک می کند علت اصلی شناسایی و تعمیر با کمترین تغییر در ظاهر طرح انجام شود.
جمع بندی
درب آهنی برش لیزری ورودی با هماهنگی صحیح میان طرح, ضخامت ورق, شاسی و یراق آلات می تواند جلوه دقیق برش را همراه با دوام مکانیکی و استفاده روان حفظ کند. بررسی 6 نمونه نشان می دهد طرح های هندسی, مشبک, مینیمال خطی, اسلیمی, طبیعت گرا و ترکیبی از نظر تراکم, حریم, وزن و نیاز به زیرسازی تفاوت دارند. کیفیت لبه برش, کنترل حرارت جوش, مقطع پروفیل, ظرفیت لولا و پوشش ضدخوردگی باید به صورت یکپارچ بررسی شوند تا زیبایی پنل باعث ایجاد بخش های ضعیف یا تعمیر زودهنگام نشود. اندازه گیری دقیق دهانه و تعیین محل قفل و دستگیره پیش از آماده سازی فایل نیز از تغییرات بعدی جلوگیری می کند. حفاظ کاران می تواند برای انتخاب طرح, بررسی مشخصات فنی, سفارش و استعلام قیمت روز مشاوره ارائه کند. نگهداری لبه های داخلی, پوشش و یراق آلات نیز کمک می کند ایرادهای کوچک پیش از گسترش شناسایی شوند و ظاهر منظم درب در استفاده طولانی حفظ شود.